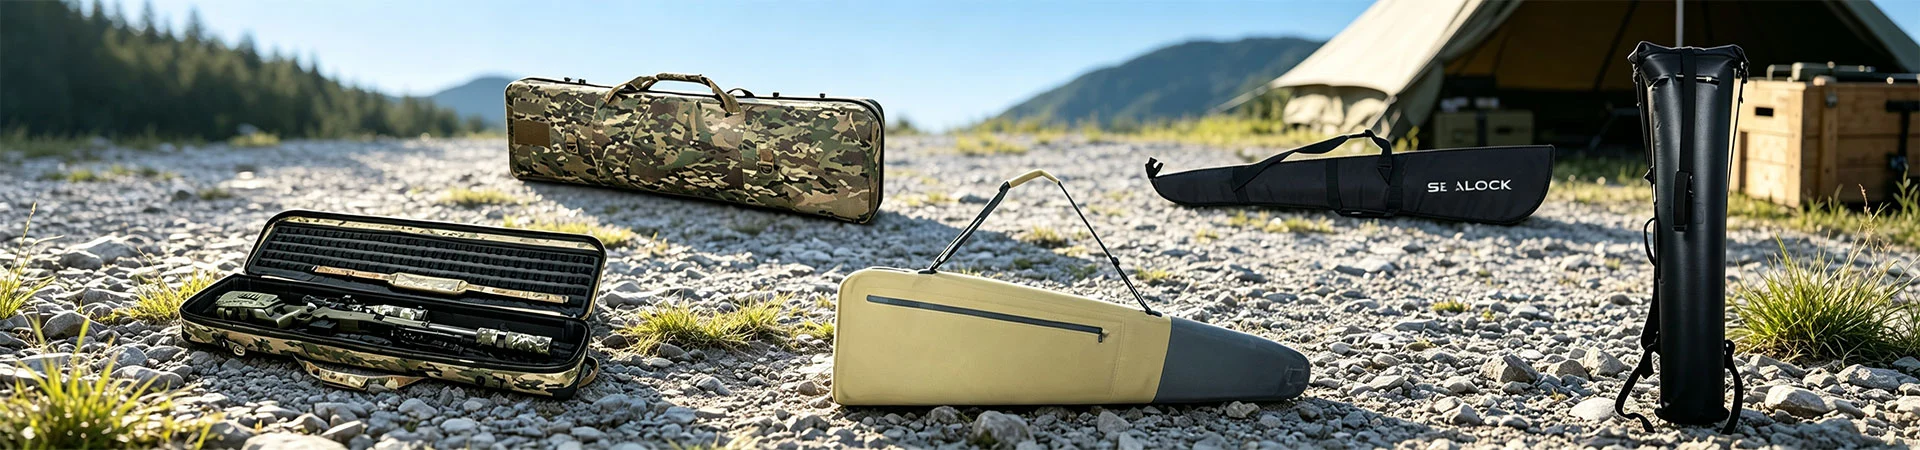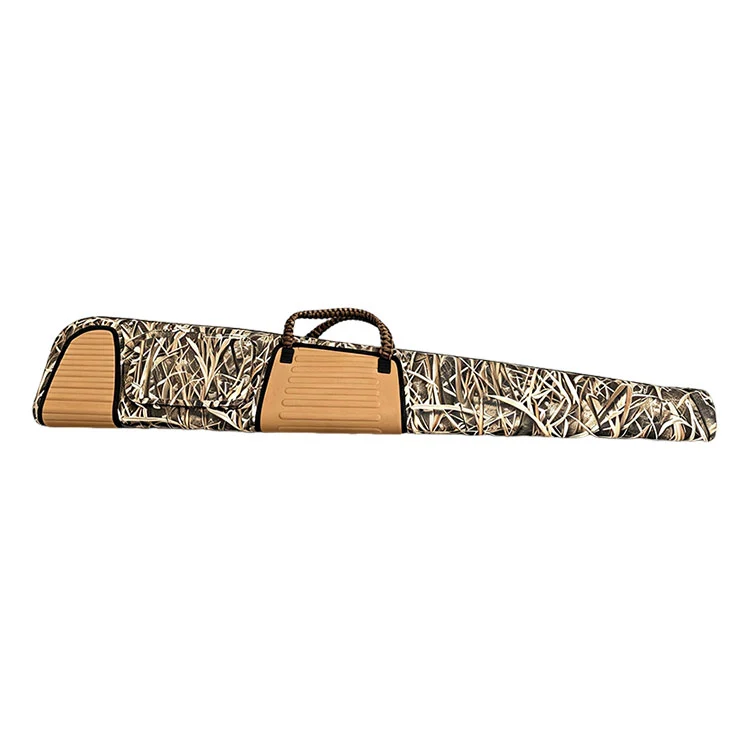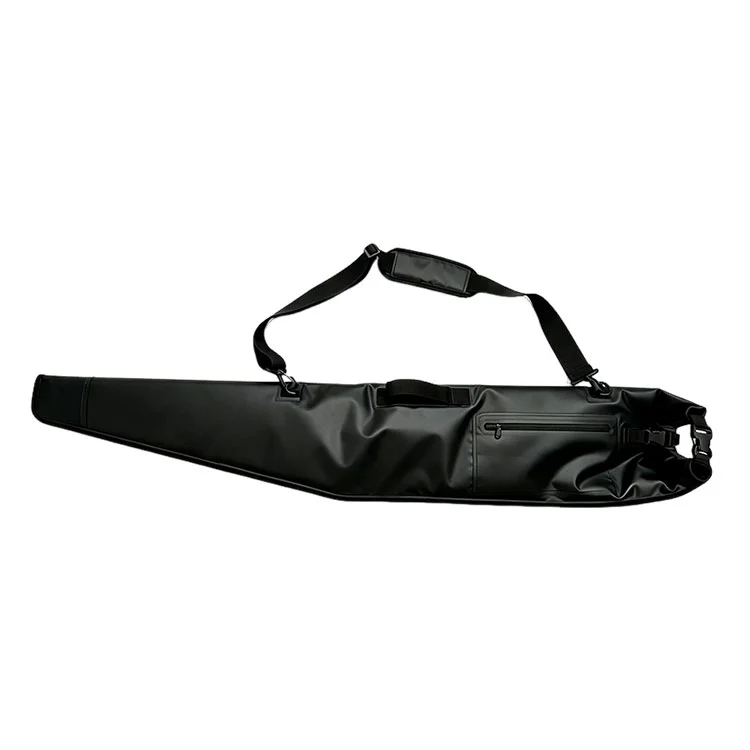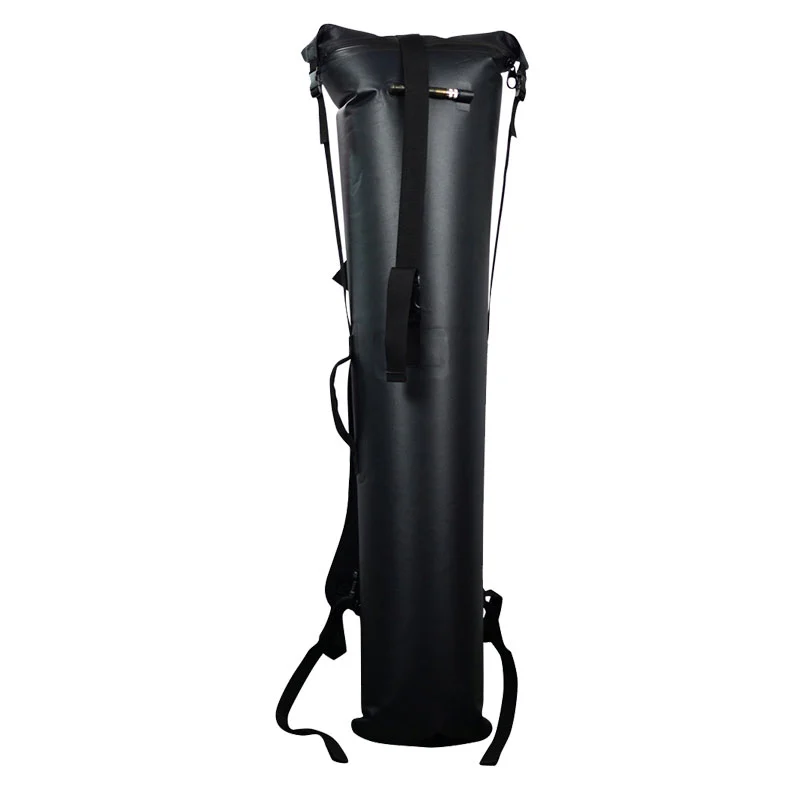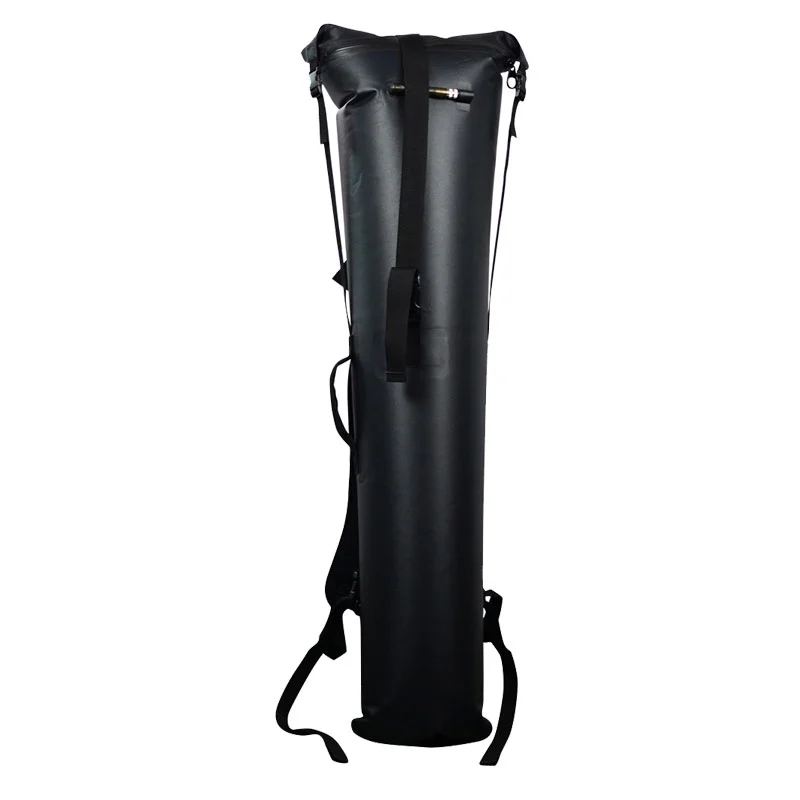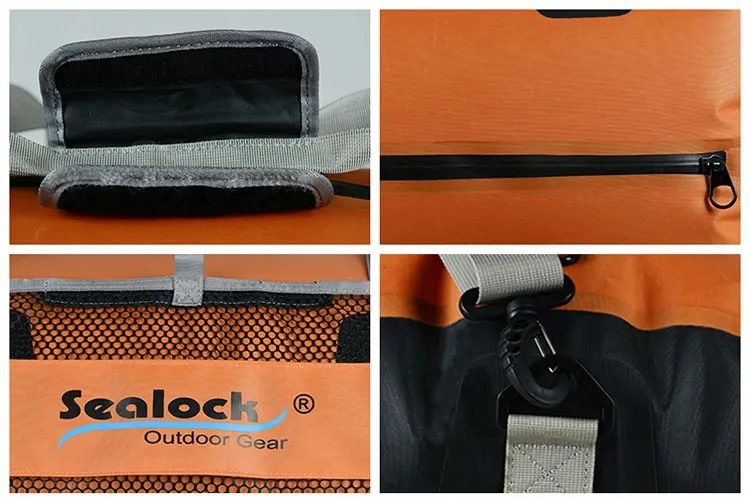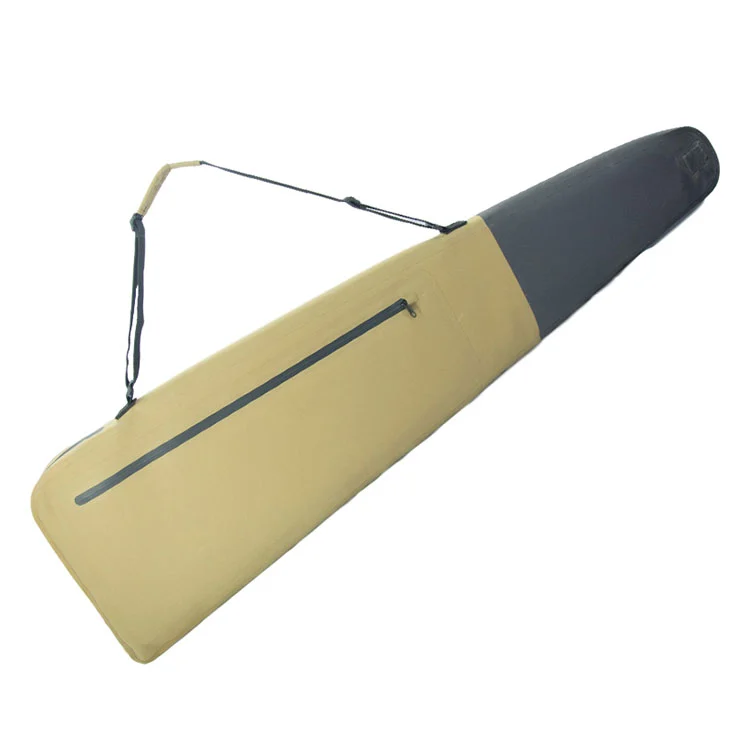
Vỏ súng hàn HF SL-E603 có kích thước 122 × 30 × 8 cm, nặng khoảng 1,1 kg với sức chứa bên trong khoảng 25–30 L. Vỏ nhiều lớp TPU 840D được tạo thành trên dụng cụ điện cực chuyên dụng ở tần số 27,12 MHz dưới dạng thân liền khối với khoang báng tròn và khoang nòng côn, được đóng bằng dây kéo kín được hàn vào đường may trên thân và được xếp hạng IPX7. Hoạt động hàn nội bộ tại Đông Quan, Trung Quốc và Thành phố Hồ Chí Minh, Việt Nam. MOQ 300 chiếc, mẫu trong 7-10 ngày.
Các thông số hàn - công suất, áp suất điện cực và thời gian dừng - được thiết lập và ghi lại cho từng lô vải đến và mẫu sản phẩm đầu tiên được kiểm tra kỹ lưỡng khi bắt đầu mỗi lần sản xuất. Các mối hàn cong ở bán kính mông được kiểm tra bóc tách như một phần riêng biệt. Bản ghi tham số có sẵn cho các tệp chất lượng OEM.
Khả năng hàn phụ thuộc vào độ phân cực của phân tử. Mối hàn TPU và PVC sạch sẽ; polyetylen và polypropylen không phân cực và không thể hàn RF; nylon hoặc polyester không tráng phủ đòi hỏi phải có lớp cán mỏng có thể hàn được. Đế dệt 840D có khả năng chống mài mòn và lớp phủ TPU cung cấp cả lớp chống thấm nước và lớp có thể hàn được.
Vỏ hàn liền khối thể hiện biên dạng dạng khoang và túi hàn
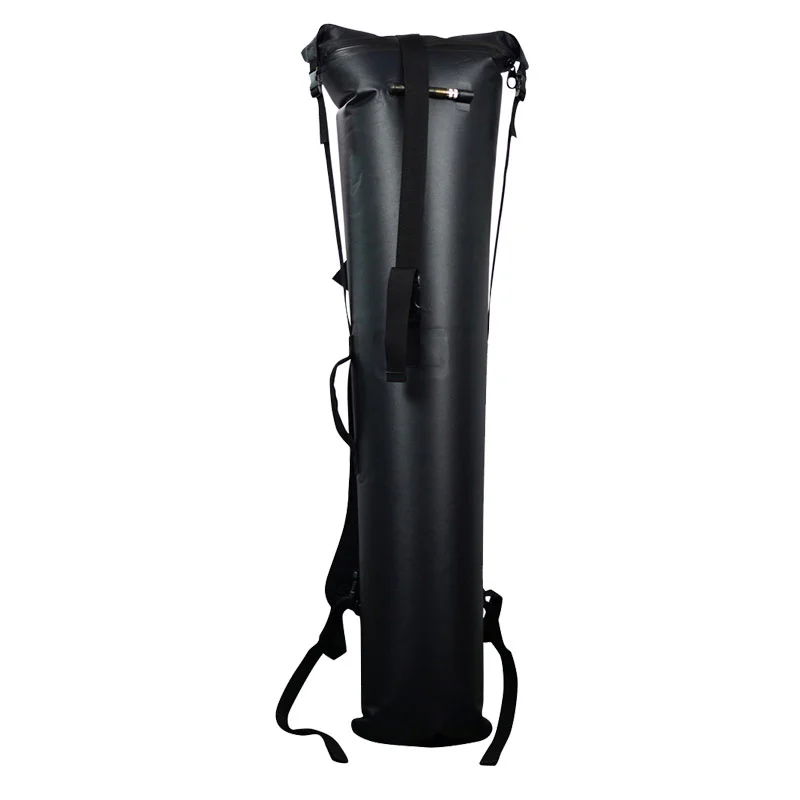
Điều gì làm cho lớp vỏ này khó hàn hơn ống
Túi khô hình trụ là một đường may thẳng lặp đi lặp lại. Một hộp đựng súng thì không.
Tính năng
Hậu quả hàn
Buồng mông tròn
Đường hàn cong; dụng cụ điện cực có hình dạng bán kính
Buồng thùng thon
Chiều rộng mối hàn phải không đổi khi tấm thu hẹp
Hồ sơ phẳng 8 cm
Hai mặt lớn gặp nhau ở một mối hàn có cạnh hẹp chứ không phải ở một ống cuộn
Túi phụ kiện hàn
Hoạt động hàn thứ hai trên bề mặt đã được hàn
Dây kéo hàn vào đường may
Các vật liệu khác nhau được tham gia vào cùng một hoạt động
Bản vá neo dây đeo
Hàn lai tại các vị trí chịu tải điểm
Mỗi trong số đó là một quyết định tham số và công cụ riêng biệt. Đó là lý do tại sao Hộp súng hàn HF dạng khoang có chi phí phát triển cao hơn ống và tại sao chúng tôi báo giá dụng cụ một cách rõ ràng thay vì xếp nó thành một đơn giá.
Ba biến
Tần số được cố định bởi thiết bị. Mọi sai sót mà người vận hành có thể mắc phải đều nằm trong ba cài đặt, được thiết lập cho từng lô vải đến và được ghi lại.
Biến
Chức năng
Nếu Đặt Quá Thấp
Nếu đặt quá cao
Quyền lực
Tốc độ sinh nhiệt ở khớp
Chưa hợp nhất; đường may tách biệt rõ ràng
Vật liệu bị cháy hoặc mỏng ở mối hàn
Áp suất điện cực
Buộc các lớp được làm mềm lại với nhau
Sự hợp nhất không hoàn toàn trên chiều rộng mối hàn
Vật liệu bị dịch chuyển; hàn mỏng
thời gian dừng
Tổng năng lượng vào khớp
Mối hàn nguội có độ bền liên kết kém
Quá nóng và giòn
Làm mát dưới áp suất là bước thứ tư và là bước thường bị bỏ qua nhất trong sản xuất chi phí thấp. Việc nhả điện cực trước khi polyme hợp nhất đông đặc lại sẽ để lại mối nối trông chính xác và bong ra khi chịu tải.
Tại sao chỉ hàn một số vật liệu
Quá trình này phụ thuộc vào sự phân cực của phân tử. Một polyme có lưỡng cực phản ứng với trường xen kẽ và nóng lên bên trong; một loại polymer không phân cực hoàn toàn không phản ứng, bất kể nguồn điện được áp dụng là gì.
Vật liệu
RF hàn được
Ghi chú
TPU
Đúng
Cực mạnh; mối hàn sạch — vỏ SL-E603
PVC
Đúng
Cực mạnh; hàn tốt, chi phí thấp hơn, nặng hơn
phủ PU
Khác nhau
Phụ thuộc vào công thức và độ dày lớp phủ
Polyetylen
KHÔNG
Không phân cực; cần phương pháp không khí nóng hoặc siêu âm
Polypropylen
KHÔNG
Không phân cực; không thể hàn RF
Nylon hoặc polyester không tráng phủ
KHÔNG
Vải cơ bản không thể hàn được
Đây là lý do tại sao lớp vỏ được chỉ định là được ép nhiều lớp TPU chứ không phải là vải dệt. Đế dệt 840D có khả năng chống mài mòn; lớp phủ TPU vừa là lớp chống thấm vừa là lớp giúp cho việc hàn có thể thực hiện được.
Tiêu chí chấp nhận
Kiểm tra độ bong tróc mang tính phá hủy: trên một mẫu được hàn chính xác, vải gốc sẽ bị rách trước khi mối hàn tách ra. Đường may mở rõ ràng dọc theo đường hàn cho thấy không đủ năng lượng vào mối nối và kích hoạt việc xem xét thông số trước khi tiếp tục sản xuất. Điều này chạy khi bắt đầu mỗi lần chạy sản xuất và các bản ghi có sẵn cho các tệp chất lượng OEM.
Những gì hàn loại bỏ khỏi danh sách thất bại
Chế độ lỗi trên trường hợp được khâu
Trên vỏ hàn
Đường may băng nâng lên sau chu trình giặt và làm nóng
Không có băng
Các lỗ kim mở lại khi chất kết dính bị lão hóa
Không có lỗ thủng tồn tại
Đường khâu bị lỏng khi rung
Không có đường khâu trong thân máy không thấm nước
Đường may túi bị rò rỉ sau khi khâu qua vỏ
Túi được hàn vào một mặt liên tục
Dây neo xuyên qua rào chắn
Neo được hàn vào các miếng gia cố
Làm sạch tích cực nâng mép băng
Vỏ có thể được chà và rửa sạch
Đặc điểm kỹ thuật
Mục
Đặc điểm kỹ thuật
Người mẫu
SL-E603
Loại sản phẩm
Vỏ súng trường chống nước được hàn hoàn toàn
Kích cỡ
122 × 30 × 8 cm (ước tính)
Cân nặng
khoảng 1,1 kg (ước tính)
Năng lực nội bộ
khoảng 25–30 L
Chất liệu vỏ
Vải nhiều lớp TPU 840D
Sự thi công
Thân liền khối được hàn RF
Kiểu đường may
Các cạnh được hàn tần số cao, hàn nhiệt
Đánh giá chống thấm nước
IPX7
Đóng cửa
Dây kéo không thấm nước
Túi đựng phụ kiện
1 túi hàn có khóa kéo chống nước
Hồ sơ
Buồng mông tròn, buồng thùng côn
Mang
Dây đeo vai có thể điều chỉnh + tay cầm gia cố
Đường màu
Kaki / Đen / Xanh quân đội, hai tông màu
Khả năng tương thích của súng
Săn bắn, bắn súng, súng trường chiến thuật; súng ngắn
MOQ
300 chiếc
Thời gian dẫn mẫu
7–10 ngày
Thời gian sản xuất
30–45 ngày
OEM / ODM
Được hỗ trợ
Nguồn gốc
Trung Quốc
Tùy chọn phát triển hàn
Lựa chọn
Ghi chú
Chiều dài cơ thể tùy chỉnh
Dụng cụ điện cực mới được phát triển theo yêu cầu
Hồ sơ phòng
Bán kính mông và độ côn của thùng có thể điều chỉnh được
Chất liệu vỏ
tiêu chuẩn TPU 840D; Bạt PVC 500D thay thế
Đặc điểm kỹ thuật không có PVC
Cấu trúc TPU xuyên suốt
Bản vá logo hàn
Áp dụng mà không cần xuyên vỏ
Cấu hình bỏ túi
Kích thước, vị trí hoặc túi hàn thứ hai
Tách màu
Tấm hàn hai tông màu trong bất kỳ sự kết hợp nào
Tài liệu tham số
Hồ sơ hàn được cung cấp cho các tập tin chất lượng
Trình tự sản xuất
1. Kiểm tra vải đầu vào và thử khả năng hàn trên lô
2. Thiết lập thông số hàn - công suất, áp suất, độ dừng được ghi lại trên mỗi mẻ
3. Mẫu mối hàn đầu tiên và kiểm tra độ bong tróc phá hủy
4. Cắt tấm chính xác theo từng ngăn
5. Hàn RF bán kính buồng mông
6. Hàn RF của buồng thùng côn và các đường nối cạnh
7. Mối hàn của túi phụ kiện và đường may khóa kéo
8. Hàn lai neo dây đeo và giá đỡ tay cầm
9. Xác minh ngâm theo điều kiện IPX7
10. Kiểm tra lần cuối và đóng gói xuất khẩu
Kiểm tra mối hàn
Kiểm tra
Phương pháp
Tính thường xuyên
Khả năng hàn vật liệu
Mối hàn thử trên lô hàng đến
Mỗi đợt
Bản ghi tham số
Công suất, áp suất, ghi nhật ký
Mỗi đợt
Bóc bài viết đầu tiên
Lớp vỏ phá hủy trên mối hàn mẫu
Bắt đầu mỗi lần chạy
Hình dáng mối hàn và định nghĩa cạnh
Trực quan, đang trong quá trình
liên tục
Tính nhất quán của chiều rộng mối hàn
Đo theo mẫu đã được phê duyệt
Lấy mẫu
Mối hàn có tiết diện cong
Trực quan ở bán kính mông
100%
Tính toàn vẹn của nước thành phẩm
Kiểm tra ngâm
Theo kế hoạch lấy mẫu đã được phê duyệt
Thử nghiệm mối hàn
Sự thử nghiệm
Phương pháp
kết quả
Vỏ đường may
Lớp vỏ phá hủy trên mẫu hàn
Vải bố bị rách trước khi tách đường may
Tính toàn vẹn của mối hàn cong
Kiểm tra bóc vỏ ở bán kính mông cụ thể
Giữ đều cho các mối hàn có tiết diện thẳng
Ngâm IPX7
Hộp kín ngâm ở độ sâu 1 m trong 30 phút
Không xâm nhập vào bất kỳ đường hàn nào
Đường may bị mỏi
Uốn lặp đi lặp lại ở đường hàn
Không bị nứt hoặc tách
Kháng thủy phân
Tiếp xúc ẩm ướt kéo dài
Không làm mềm đường may hoặc tách lớp
Tính toàn vẹn ở nhiệt độ thấp
Uốn cong sau 12 giờ ở -20°C
Đường may còn nguyên vẹn; không có vết nứt giòn
Chà và vòi
Làm sạch tích cực nhiều lần các khu vực đường may
Không suy thoái; không có cạnh băng để nâng
Kéo bản vá neo
Tải trọng duy trì tại các miếng vá dây hàn
Không tách rời miếng hàn
Năng lực sản xuất
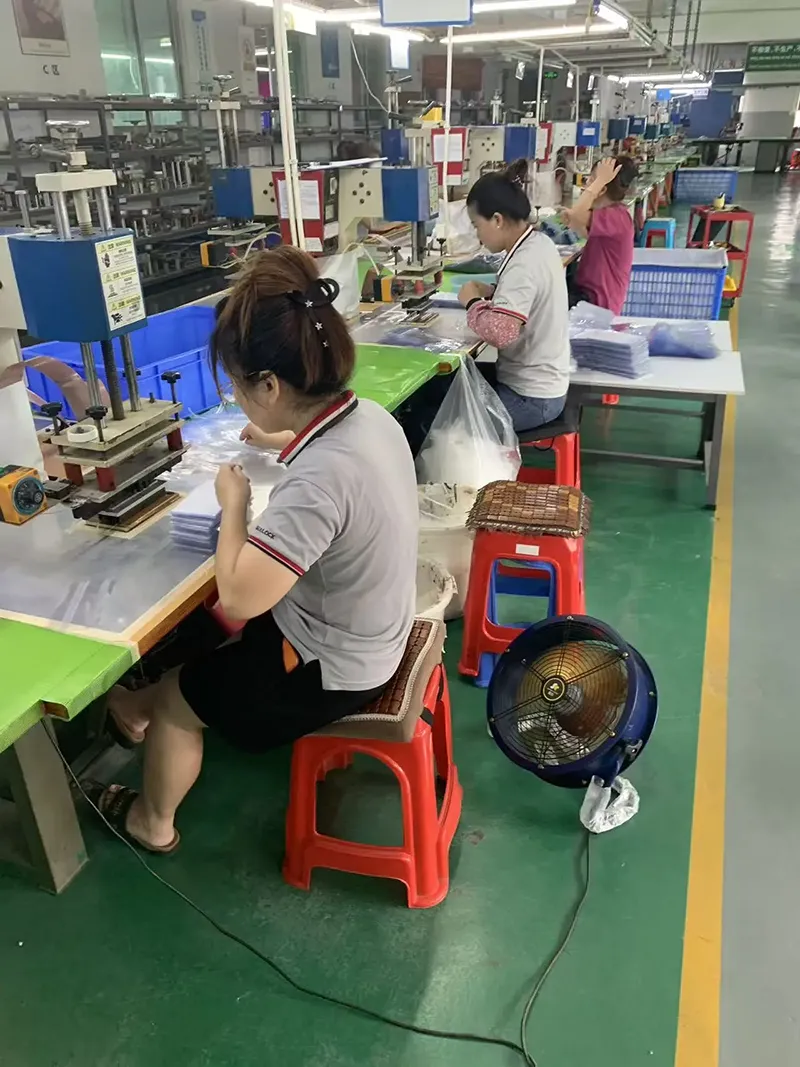
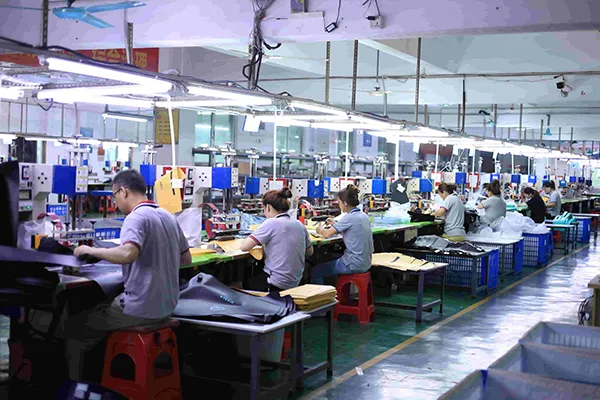
Hàn tần số cao là thiết bị vốn chứ không phải là hoạt động theo hợp đồng phụ. Dây chuyền hàn của chúng tôi được vận hành nội bộ tại Đông Quan, Trung Quốc và Thành phố Hồ Chí Minh, Việt Nam, dụng cụ điện cực được phát triển nội bộ cho các hình dạng tùy chỉnh, khả năng hàn được thử nghiệm trên mỗi lô đầu vào, dây chuyền hàn và quy trình kiểm tra được mở cho người mua kiểm tra.
Công việc gần đây
Canada — dự án săn tìm dụng cụ thương hiệu
Thương hiệu này muốn có một khoang báng súng sâu hơn với các lược có thể điều chỉnh được, giúp thay đổi bán kính mối hàn thay vì chỉ là kích thước. Chúng tôi đã phát triển dụng cụ điện cực mới cho đường cong được sửa đổi và kiểm tra cụ thể phần cong trước khi phê duyệt, vì mối hàn cong là nơi lỗi dụng cụ xuất hiện đầu tiên. 450 chiếc, 47 ngày kể cả dụng cụ.
Hà Lan — hồ sơ chất lượng của nhà nhập khẩu
Nhóm tuân thủ của họ yêu cầu hồ sơ thông số hàn theo từng lô cùng với báo cáo ngâm, trước đó họ đã chấp nhận sự đảm bảo bằng lời nói của nhà cung cấp. Chúng tôi đã cung cấp các số liệu về công suất, áp suất và độ bám được ghi lại cùng với lô hàng và kết quả bóc bài viết đầu tiên. 600 chiếc, 43 ngày.
Nhật Bản - Đặc điểm kỹ thuật không có PVC
Yêu cầu thị trường loại trừ hoàn toàn PVC. Cấu trúc TPU 840D tiêu chuẩn đã tuân thủ và chúng tôi đã xác nhận tài liệu về thành phần vật liệu thông qua chuỗi cung ứng thay vì thay thế bất kỳ thứ gì. 350 chiếc, 42 ngày.
Người mua đã nói gì với chúng tôi
"Các mối hàn cong là nơi phát hiện ra nhà cung cấp. Bạn đã tự mình kiểm tra phần đó và cho chúng tôi xem kết quả."
— Kỹ sư sản phẩm, Săn lùng thương hiệu
"Bản ghi thông số mỗi lô đã biến yêu cầu bồi thường thành tài liệu. Sau đó, nhóm tuân thủ của chúng tôi đã ngừng đặt câu hỏi."
— Giám đốc chất lượng, nhà nhập khẩu
"Nếu vải bị rách trước đường may thì không còn gì phải bàn cãi. Đó là thử nghiệm đã thuyết phục chúng tôi."
— Trưởng nhóm tìm nguồn cung ứng, Nhà phân phối thiết bị ngoài trời
1. Hàn cao tần là gì?
Trường điện từ ở tần số 27,12 MHz đảo cực khoảng 27 triệu lần một giây. Các phân tử phân cực trong TPU cố gắng sắp xếp lại theo mỗi lần đảo chiều và ma sát bên trong sẽ tạo ra nhiệt thông qua toàn bộ độ dày của khớp cùng một lúc. Dưới áp suất điện cực, các lớp được làm mềm kết hợp lại và đông đặc lại thành một phần liên tục.
2. Tại sao vỏ dạng khoang lại khó hàn hơn dạng ống?
Một ống là một đường may thẳng lặp đi lặp lại. Lớp vỏ này có buồng mông cong yêu cầu dụng cụ định hình theo bán kính, buồng thùng côn nơi chiều rộng mối hàn phải không đổi khi tấm thu hẹp lại, một túi hàn áp vào mặt đã được hàn và dây kéo được hàn vào đường may. Mỗi cái là một quyết định tham số và công cụ riêng biệt.
3. Làm sao để biết mối hàn tốt?
Thử nghiệm vỏ phá hủy. Trên một mối hàn chính xác, vải gốc sẽ bị rách trước khi đường may tách ra. Sự tách biệt rõ ràng dọc theo đường hàn có nghĩa là không đủ năng lượng và cần phải xem xét thông số trước khi tiếp tục sản xuất.
4. Các biến của quá trình là gì?
Công suất, áp suất điện cực và thời gian dừng được đặt cho mỗi lô vải đến và được ghi lại. Làm mát dưới áp suất là bước thứ tư và là bước thường bị bỏ qua nhất trong quá trình sản xuất chi phí thấp - việc giải phóng điện cực sớm sẽ khiến mối nối trông có vẻ chính xác và bong ra khi chịu tải.
5. Bất kỳ loại vải không thấm nước nào có thể được hàn RF?
Không. Quá trình này cần có sự phân cực phân tử. TPU và PVC hàn tốt; polyetylen và polypropylen không phân cực và hoàn toàn không thể hàn RF. Nylon hoặc polyester không tráng phủ đòi hỏi phải có lớp cán mỏng có thể hàn được. Khả năng hàn được thử nghiệm trên mỗi lô hàng đến.
6. Bạn có hàn trong nhà không?
Có, trên dây chuyền riêng của chúng tôi tại Đông Quản, Trung Quốc và Thành phố Hồ Chí Minh, Việt Nam, với dụng cụ điện cực được phát triển nội bộ. Dây chuyền hàn và quy trình kiểm tra được mở cho người mua kiểm tra.
7. Việc hàn loại bỏ điều gì khỏi danh sách lỗi?
Đường may băng bị bong ra, các lỗ kim mở lại do keo cũ, đường khâu bị lỏng do rung, đường may túi bị rò rỉ ở nơi khâu xuyên qua vỏ và neo dây đeo xuyên qua rào chắn. Không có chế độ hỏng hóc nào tồn tại trên vỏ hàn.
8. Vỏ súng hàn HF có thể được chà hoặc rửa bằng vòi không?
Đúng. Không có băng dính để nâng lên, các đường nối hàn có thể chịu được việc làm sạch có thể làm hỏng vỏ được dán băng keo - hữu ích sau khi tiếp xúc với muối, bùn hoặc máu.
9. Đường hàn có bị nứt khi trời lạnh không?
Không. Sau 12 giờ ở -20 °C, các đường nối vẫn nguyên vẹn và linh hoạt, không bị gãy giòn ở đường hàn.
10. Có sẵn bản dựng không có PVC không?
Đúng. Cấu trúc TPU 840D tiêu chuẩn không chứa PVC và tài liệu về thành phần vật liệu có thể được cung cấp thông qua chuỗi cung ứng cho các thị trường yêu cầu.
11. Bạn có thể phát triển một hình dạng tùy chỉnh không?
Đúng. Dụng cụ điện cực được phát triển nội bộ cho các chiều dài tùy chỉnh, cấu hình buồng, cốt thép hàn và các miếng vá logo. Dụng cụ được báo giá rõ ràng thay vì gộp vào đơn giá.
12. Các điều khoản thương mại là gì?
MOQ 300 chiếc, mẫu trong 7–10 ngày, sản xuất trong 30–45 ngày, báo giá EXW, FOB hoặc CIF, với việc phát triển dụng cụ được báo giá cho mỗi dự án và tài liệu thông số hàn có sẵn cho các tệp chất lượng.
Gửi yêu cầu của bạn tới Sealock, gửi yêu cầu của bạn tại đây. Chúng tôi cung cấp dịch vụ hỗ trợ phản hồi nhanh chóng cho các thương hiệu thiết bị săn bắn trên toàn thế giới.
Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie. Chính sách bảo mật